


Wstęp
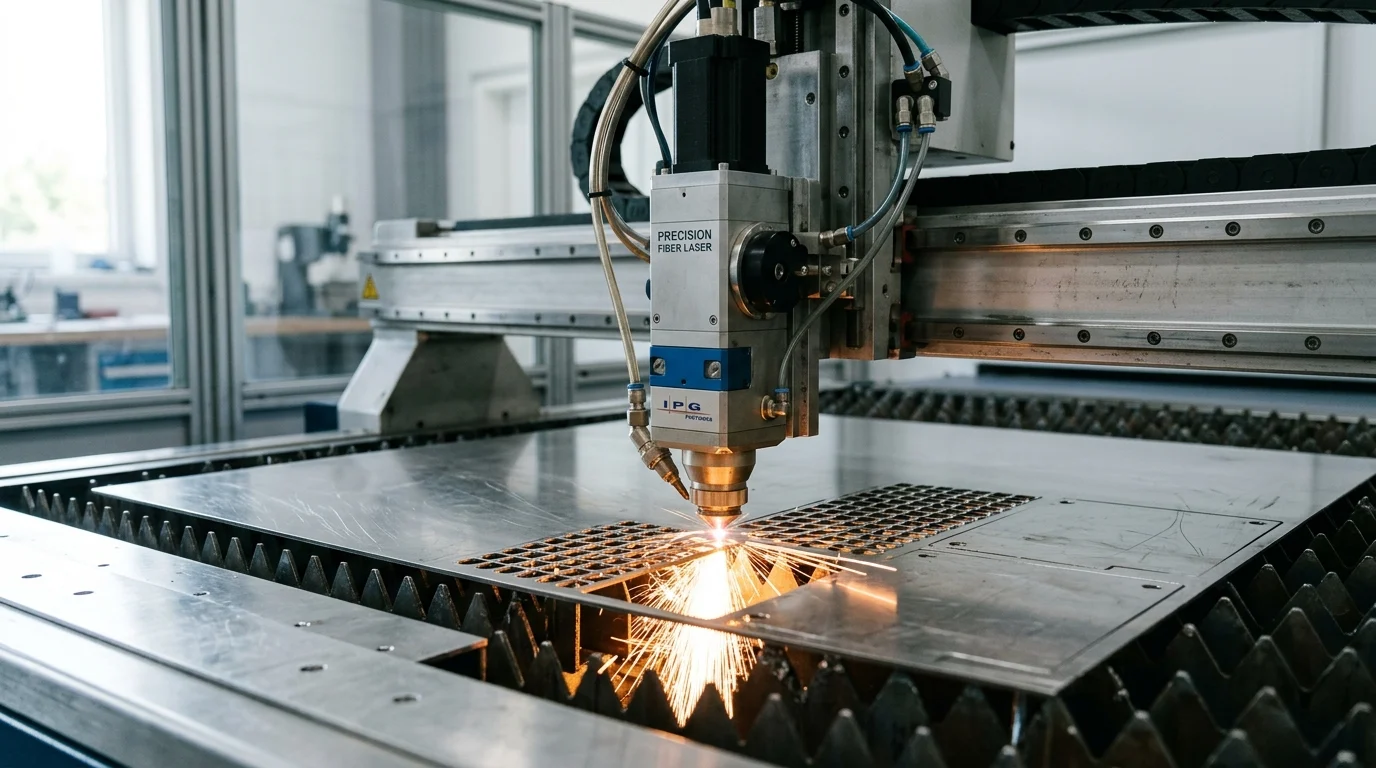
Nowoczesna produkcja blach opiera się na procesach, które umożliwiają zachowanie ścisłych tolerancji, szybką realizację zamówień i powtarzalną jakość, zwłaszcza w przypadku skomplikowanych części. Precyzyjne cięcie laserowe Spełnia te wymagania, wykorzystując skupioną, sterowaną komputerowo wiązkę laserową do cięcia metalu z wyjątkową dokładnością i minimalnymi odkształceniami materiału. Niniejszy artykuł wyjaśnia, jak działa ten proces, dlaczego przewyższa wiele konwencjonalnych metod cięcia i gdzie generuje największą wartość w procesach produkcyjnych. Przedstawia również kluczowe korzyści, które czytelnicy powinni zrozumieć: szybkość, powtarzalność, elastyczność projektowania oraz możliwość obsługi branż wymagających czystych krawędzi i niezawodnej kontroli wymiarów.
Dlaczego precyzyjne cięcie laserowe stanowi strategiczną przewagę
Precyzyjne cięcie laserowe fundamentalnie się przekształciłobróbka blachy, oferując wysoce kontrolowaną, bezkontaktową metodę cięcia materiałów. Wykorzystując silnie skupioną wiązkę światła, technologia ta osiąga precyzję wymiarową bez fizycznego zużycia i uszkodzeń związanych z tradycyjnym oprzyrządowaniem mechanicznym.
W erze, w której globalne łańcuchy dostaw wymagają elastyczności i precyzji, wdrożenie zaawansowanego profilowania laserowego zapewnia producentom wyraźną przewagę konkurencyjną. Możliwość szybkiego przejścia od projektu cyfrowego do fizycznego prototypu eliminuje znaczne opóźnienia w produkcji narzędzi, umożliwiając szybsze wprowadzenie na rynek złożonych geometrycznie komponentów.
Jak precyzyjne cięcie laserowe zwiększa szybkość i powtarzalność
Integracja komputerowego sterowania numerycznego (CNC) z zaawansowanymi systemami laserowymi zapewnia niespotykaną dotąd szybkość produkcji i spójność między poszczególnymi częściami. W przeciwieństwie do pras mechanicznych, które wymagają fizycznej wymiany matryc, Precyzyjne cięcie laserowe płynne przejścia między różnymi profilami części przy użyciu plików cyfrowych.
Ten cyfrowy przepływ pracy przekłada się na imponującą prędkość produkcji. Na przykład, nowoczesne systemy laserów światłowodowych osiągają prędkości cięcia przekraczające 40 metrów na minutę podczas obróbki metali o małej grubości (poniżej 2 mm). Co więcej, bezkontaktowy charakter procesu zapewnia powtarzalną dokładność, często utrzymywaną na poziomie ±0,05 mm, praktycznie eliminując dryft wymiarowy spowodowany zużyciem narzędzi w trakcie długotrwałych cykli produkcyjnych.
Które branże opierają się na precyzyjnym cięciu laserowym
Ścisłe tolerancje i czyste wykończenie krawędzi uzyskane dzięki Precyzyjne cięcie laserowe uczynić je niezbędnym w sektorach o wysokim stopniu regulacji i krytycznych dla wydajności.
Przemysł lotniczy i kosmiczny w dużym stopniu opiera się na tej technologii, aby wytwarzać lekkie, wytrzymałe komponenty aluminiowe i tytanowe o minimalnych odkształceniach termicznych. Podobnie sektor urządzeń medycznych wykorzystuje cięcie laserowe do instrumentów chirurgicznych i implantów, gdzie ścisłe przestrzeganie międzynarodowych wytycznych jakościowych, takich jak te ustanowione przez ISO, jest obowiązkowe. Producenci samochodów wykorzystują ten proces również do szybkiego prototypowania wsporników konstrukcyjnych i elementów układu wydechowego przed wdrożeniem produkcji wielkoseryjnej na prasach tłoczących.
Czym jest precyzyjne cięcie laserowe i jak działa ten proces
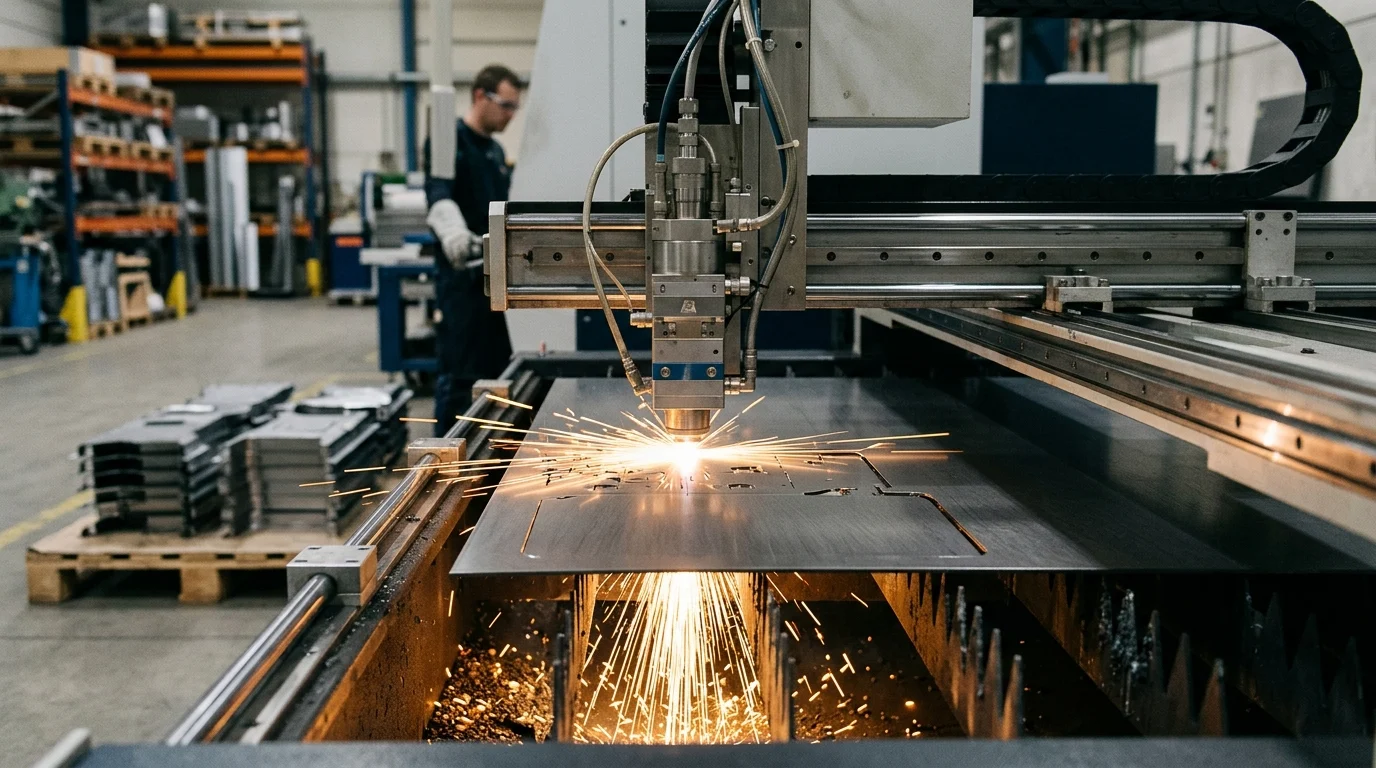
W swojej istocie, Precyzyjne cięcie laserowe Polega ona na generowaniu wiązki laserowej o dużej mocy, skupianiu jej przez szereg soczewek lub światłowodów i kierowaniu na obrabiany element z blachy. Skoncentrowana energia szybko nagrzewa materiał do temperatury topnienia lub parowania, podczas gdy aktywny gaz wspomagający usuwa stopiony materiał ze strefy cięcia.
Miejscowe zastosowanie ekstremalnie wysokiej temperatury pozwala na tworzenie skomplikowanych wzorów, których nie dałoby się uzyskać za pomocą ostrzy mechanicznych ani stempli, przy jednoczesnym zachowaniu integralności strukturalnej otaczającego metalu.
Wpływ źródła lasera, gazu wspomagającego i programowania CNC na wyniki
Interakcja między źródłem lasera, gazem wspomagającym i oprogramowaniem CNC decyduje o ostatecznej jakości cięcia. Lasery światłowodowe, pracujące z długością fali około 1,06 mikrometra, charakteryzują się wysoką absorpcją przez metale, co czyni je wyjątkowo wydajnymi w cięciu materiałów odblaskowych, takich jak aluminium i mosiądz. Lasery CO2, pracujące z długością fali 10,6 mikrometra, pozostają skuteczne w przypadku grubszych blach i materiałów niemetalicznych.
Gazy wspomagające odgrywają równie istotną rolę. Tlen jest często używany jako gaz wspomagający w przypadku stali miękkiej, ponieważ wywołuje reakcję egzotermiczną, która przyspiesza proces cięcia. Z kolei azot pod wysokim ciśnieniem jest wykorzystywany do… stal nierdzewna i aluminium Aby chronić rozgrzaną krawędź przed utlenianiem, co zapewnia czyste, gotowe do spawania wykończenie. Program CNC precyzyjnie dobiera prędkość posuwu i położenie ogniska, aby zoptymalizować te zmienne.
| Funkcja | Laser światłowodowy (półprzewodnikowy) | Laser CO2 (gaz) |
|---|---|---|
| Długość fali | ~1,06 µm | ~10,6 µm |
| Najlepiej nadaje się do | Cienkie i średnie blachy, metale odblaskowe | Gruba płyta, niemetale (drewno, akryl) |
| Efektywność energetyczna | Wysoka (do 30% wydajności gniazdka ściennego) | Niższy (zwykle 10-15%) |
| Konserwacja | Niski (brak ruchomych luster na ścieżce wiązki) | Wysoki (wymaga ustawienia luster i wymiany gazu) |
Jakie etapy procesu definiują precyzyjne cięcie laserowe?
Ten Precyzyjne cięcie laserowe Przepływ pracy definiuje sekwencja ściśle kontrolowanych kroków cyfrowych i fizycznych. Rozpoczyna się od projektowania wspomaganego komputerowo (CAD), w którym inżynierowie tworzą geometrię 2D lub 3D części. Ten model cyfrowy jest następnie importowany do oprogramowania do komputerowego wspomagania produkcji (CAM).
Oprogramowanie CAM tłumaczy geometrię na kod G, który dyktuje dokładne ruchy maszyny. Następnie operatorzy ustawiają materiał, upewniając się, że blacha jest dobrze zamocowana na stole roboczym. Po rozpoczęciu cyklu laser przebija materiał i podąża zaprogramowaną ścieżką narzędzia. Na koniec wycięte części są sortowane i sprawdzane pod kątem zgodności z oryginalnym modelem cyfrowym.
Które specyfikacje są najważniejsze
Inżynierowie i zespoły ds. zaopatrzenia muszą ocenić kilka kluczowych specyfikacji podczas korzystania z Precyzyjne cięcie laseroweSzerokość szczeliny, czyli ilość materiału usuwanego przez wiązkę lasera, ma kluczowe znaczenie w przypadku ciasnego zagnieżdżania i skomplikowanych detali i zwykle wynosi od 0,1 mm do 0,3 mm w zależności od grubości materiału i ogniskowej.
Kolejną istotną cechą jest strefa wpływu ciepła (HAZ). Chociaż cięcie laserowe jest silnie zlokalizowane, sąsiadujący metal nadal podlega cyklom termicznym, które mogą zmieniać jego właściwości metalurgiczne. Minimalizacja strefy HAZ jest kluczowa w przypadku części, które będą poddawane… późniejsze formowanie lub obciążenia zmęczeniowego. Wreszcie, wskaźniki dokładności położenia i powtarzalności decydują o tym, czy elementy cięcia będą się prawidłowo układać podczas montażu końcowego.
Porównanie precyzyjnego cięcia laserowego z innymi metodami cięcia
Chwila Precyzyjne cięcie laserowe Jest niezwykle wszechstronna i powszechnie stosowana, funkcjonuje w szerszym ekosystemie przemysłowych technologii cięcia. Zrozumienie, jak wypada na tle metod alternatywnych – takich jak cięcie plazmowe, cięcie strumieniem wody i wykrawanie mechaniczne – jest kluczowe dla optymalizacji ekonomiki produkcji i jakości części.
Które punkty porównawcze są najważniejsze
Porównując metody cięcia, inżynierowie muszą ocenić tolerancję wymiarową, wykończenie krawędzi, wpływ temperatury i prędkość obróbki.
| Metoda cięcia | Typowa tolerancja | Strefa wpływu ciepła (HAZ) | Jakość krawędzi | Optymalna grubość materiału |
|---|---|---|---|---|
| Precyzyjny laser | ±0,05 mm do ±0,1 mm | Minimalny | Doskonały (gładki, pionowy) | od 0,5 mm do 25 mm |
| Cięcie plazmowe | ±0,3 mm do ±0,5 mm | Istotne | Umiarkowany (trochę żużlu/skosu) | 10 mm do 50 mm+ |
| Cięcie strumieniem wody | ±0,1 mm do ±0,2 mm | Brak (proces na zimno) | Doskonały (brak zniekształceń termicznych) | od 5 mm do 150 mm+ |
| Wykrawanie CNC | ±0,1 mm | Nic | Dobry (może wymagać gratowania) | od 0,5 mm do 6 mm |
Jak ilustruje tabela, Precyzyjne cięcie laserowe zapewnia najlepszą równowagę pomiędzy ścisłymi tolerancjami i wysoką jakością krawędzi w przypadku blach o grubości od cienkiej do średniej, podczas gdy cięcie strumieniem wody jest konieczne wyłącznie w przypadku, gdy konieczne jest całkowite uniknięcie odkształceń termicznych.
Jakie kompromisy wpływają na koszty, elastyczność i zakres materiałów
Wybór technologii cięcia wiąże się z pewnymi kompromisami. Cięcie plazmowe zazwyczaj wiąże się z niższymi kosztami operacyjnymi i niższymi nakładami inwestycyjnymi niż lasery światłowodowe o dużej mocy, co czyni je ekonomicznie korzystnym rozwiązaniem w przypadku ciężkich konstrukcji stalowych, gdzie dopuszczalna jest tolerancja ±0,5 mm. Jednak cięcie plazmowe ma problemy ze skomplikowanymi geometriami i pozostawia wyraźną strefę HAZ.
Cięcie strumieniem wody zapewnia ogromną elastyczność w zakresie materiałów, umożliwiając cięcie grubego tytanu, ceramiki i kompozytów bez zmiany ich stanu. Minusem jest jednak szybkość; cięcie strumieniem wody jest znacznie wolniejsze i droższe w przeliczeniu na cal długości cięcia niż cięcie laserowe. Wykrawanie mechaniczne oferuje doskonałą prędkość cięcia części o powtarzalnych wzorach otworów i umożliwia formowanie 3D (np. żaluzji) w tej samej konfiguracji, ale jest ograniczone przez ograniczenia narzędziowe i nie dorównuje elastyczności lasera w zakresie obróbki konturów o dowolnym kształcie.
Co decyduje o jakości, kosztach i efektywności produkcji
Opłacalność komercyjna Precyzyjne cięcie laserowe Opiera się na starannym zrównoważeniu zmiennych operacyjnych. Chociaż technologia jest z natury precyzyjna, ostateczny koszt jednostkowy części i ogólna jakość są w dużym stopniu uzależnione od dynamiki materiałów, optymalizacji oprogramowania i konserwacji sprzętu.
Jak materiał, grubość, zagnieżdżenie i możliwości maszyny wpływają na wydajność
Wybór materiału i grubość blachy zasadniczo determinują wymagane parametry cięcia i wynikającą z tego wydajność produkcji. Nowoczesne lasery światłowodowe, o mocy od 4 kW do 12 kW w zastosowaniach przemysłowych, mogą bez problemu przetwarzać stal miękką o grubości do 25 mm. Jednak prędkość cięcia spada wykładniczo wraz ze wzrostem grubości, co bezpośrednio wpływa na koszty roboczogodziny.
Efektywność produkcji w dużym stopniu zależy również od oprogramowania do nestingu. Zaawansowane algorytmiczne nestingi optymalizują rozmieszczenie części na pojedynczym arkuszu blachy, często redukując ilość odpadów o 15% do 20% w porównaniu z układami ręcznymi. Co więcej, możliwości samej maszyny – takie jak silniki liniowe w porównaniu z tradycyjnymi układami zębatkowymi – decydują o tym, jak szybko głowica laserowa może przyspieszać i zwalniać na ostrych zakrętach bez utraty dokładności.
Jakie ryzyka jakościowe powinni oceniać kupujący
Pomimo zautomatyzowanego charakteru precyzyjnego cięcia laserowego, kupujący muszą zachować czujność w związku z konkretnymi zagrożeniami jakościowymi. Gromadzenie się żużlu – ponownie zestalonego stopionego metalu, który przylega do dolnej krawędzi cięcia – może wystąpić, jeśli ciśnienie gazu wspomagającego lub prędkość cięcia są nieprawidłowo skalibrowane, co wymaga kosztownych napraw. operacje wtórnego gratowania.
Odkształcenia termiczne stanowią kolejne istotne ryzyko, szczególnie podczas cięcia cienkich blach o dużej gęstości. Nadmierne ciepło może spowodować odkształcenie blachy, co spowoduje, że element nie będzie spełniał norm. Kupujący powinni również ocenić ryzyko wystąpienia mikropęknięć w strefie wpływu ciepła, szczególnie w stalach wysokowęglowych i specjalistycznych stopach lotniczych. Dobrze skalibrowane procesy powinny utrzymywać wskaźniki defektów ściśle poniżej progu 1%.
Jak ocenić możliwości dostawcy
Ocena dostawcy usług obróbki blach wymaga spojrzenia poza listę maszyn. Zaangażowanie dostawcy w jakość często przejawia się w przestrzeganiu międzynarodowych systemów zarządzania jakością, takich jak normy opublikowane przez ISO.
Kupujący powinni zapoznać się z protokołami konserwacji zapobiegawczej dostawcy; optyka laserowa i dysze tnące muszą być starannie konserwowane, aby zapobiec rozbieżności wiązki i pogorszeniu jakości cięcia. Ponadto, ocena procesów kontroli surowców u dostawcy gwarantuje, że wahania grubości blachy lub rdza powierzchniowa nie wpłyną negatywnie na stabilność procesu cięcia laserowego.
Jak zdecydować, kiedy precyzyjne cięcie laserowe jest właściwe
Określenie optymalnej metody produkcji wymaga holistycznego spojrzenia na cykl życia projektu. Chociaż precyzyjne cięcie laserowe to technologia o wysokich możliwościach, nie jest to uniwersalne rozwiązanie dla każdego wymagania w zakresie obróbki metali. Inżynierowie i specjaliści ds. zaopatrzenia muszą dostosować mocne strony tej technologii do specyficznych ograniczeń swojego projektu.
Które zastosowania są najlepiej dostosowane do precyzyjnego cięcia laserowego
Precyzyjne cięcie laserowe sprawdza się w środowiskach produkcyjnych o małej i średniej wielkości produkcji, zazwyczaj od 100 do 5000 sztuk. W takich przypadkach eliminacja kosztów twardych narzędzi sprawia, że cięcie laserowe jest bardzo ekonomiczne. Jest to najlepszy wybór w zastosowaniach wymagających skomplikowanych geometrii, ostrych narożników wewnętrznych i skomplikowanych wycięć, które byłyby trudne lub niemożliwe do wycięcia.
Proces ten jest również idealnie dostosowany do szybkie prototypowanie i iteracyjne fazy projektowania. Ponieważ zmiany w projekcie wymagają jedynie zaktualizowanego cyfrowego pliku CAD, a nie nowych fizycznych matryc, inżynierowie mogą testować wiele iteracji części w ciągu jednego dnia, co znacznie przyspiesza cykl rozwoju produktu.
Jakie kryteria decyzyjne pomagają zrównoważyć tolerancję, koszty i czas realizacji?
Ostateczna decyzja zależy od zrównoważenia wymagań dotyczących tolerancji wymiarowych z kosztami i czasem realizacji. Jeśli element wymaga tolerancji węższych niż ±0,05 mm, może być konieczna dodatkowa obróbka skrawaniem, niezależnie od zastosowanej metody cięcia. Z drugiej strony, jeśli tolerancje są luźne, a materiał jest wyjątkowo gruby, cięcie plazmowe może okazać się bardziej opłacalnym rozwiązaniem.
Wielkość produkcji jest często decydującym czynnikiem. W przypadku serii produkcyjnej 500 sztuk, precyzyjne cięcie laserowe zapewnia najniższy koszt jednostkowy dzięki zerowej amortyzacji oprzyrządowania. Jednak przy skali projektu do 100 000 sztuk, sama prędkość cyklu tłocznika progresywnego z łatwością zrekompensuje początkową inwestycję w oprzyrządowanie, wynoszącą od 10 000 do 50 000 dolarów, co sprawia, że cięcie laserowe jest ekonomicznie nieopłacalne w przypadku tej konkretnej skali produkcji masowej. Ocena tych progów zapewnia efektywne wykorzystanie kapitału w całym cyklu życia produktu.
Najważniejsze wnioski
- Najważniejsze wnioski i uzasadnienie precyzyjnego cięcia laserowego
- Specyfikacje, zgodność i kontrole ryzyka, które warto sprawdzić przed podjęciem decyzji
- Praktyczne dalsze kroki i ostrzeżenia, które czytelnicy mogą od razu zastosować
Często zadawane pytania
Jakie materiały najlepiej nadają się do precyzyjnego cięcia laserowego?
Szczególnie dobrze sprawdza się w przypadku stali nierdzewnej, aluminium, stali miękkiej, mosiądzu oraz cienkich i średnich blach, w przypadku których wymagane są ścisłe tolerancje i czyste krawędzie.
Jak dokładne jest precyzyjne cięcie laserowe?
Nowoczesne systemy laserowe CNC często charakteryzują się tolerancją rzędu ±0,05 mm, w zależności od rodzaju materiału, jego grubości i geometrii części.
Kiedy powinienem wybrać azot zamiast gazu wspomagającego tlen?
Azotu należy używać do stali nierdzewnej i aluminium, gdy wymagane są krawędzie bez tlenków, gotowe do spawania; tlenu należy używać do stali miękkiej, gdy priorytetem jest szybsze cięcie.
Czy Mingli Metal obsługuje szybkie prototypowanie przy użyciu cięcia laserowego?
Tak. Cyfrowy obieg pracy CAD/CAM firmy Mingli Metal pozwala na szybkie przetwarzanie projektów i wycinanie części bez konieczności czekania na użycie twardych narzędzi.
Dlaczego precyzyjne cięcie laserowe jest lepsze od obróbki mechanicznej w przypadku skomplikowanych części?
Metoda ta jest bezkontaktowa, nie wymaga matryc, zmienia profile za pomocą pliku cyfrowego i pozwala na tworzenie skomplikowanych kształtów o spójnych krawędziach oraz mniejszych wahaniach zużycia narzędzi.